Rura stalowa walcowana na gorąco a rura stalowa ciągniona na zimno
Rury stalowe walcowane na gorąco i rury stalowe ciągnione na zimno to dwa powszechnie stosowane procesy produkcji rur stalowych bez szwu. Walcowanie na gorąco odbywa się w wysokich temperaturach, stąd nazwa „walcowanie na gorąco”. Ciągnienie na zimno wykorzystuje gorącowalcowane wykroje rur jako surowiec i przeprowadza dalszą obróbkę ciągnącą w temperaturze pokojowej, dlatego nazywa się je „ciągnieniem na zimno”.
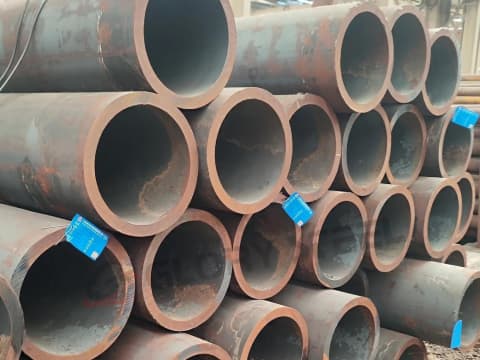
Rury bezszwowe ze stali węglowej walcowane na gorąco
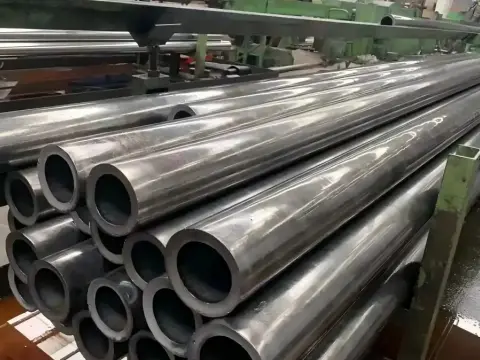
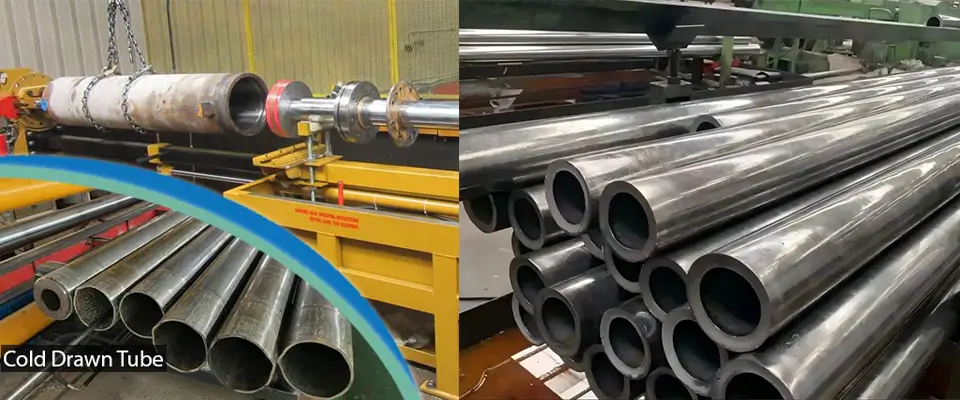
GB 3639 Rura precyzyjna bezszwowa ciągniona na zimno
Różnice w procesach
Rury stalowe walcowane na gorąco: Okrągłe pręty stalowe są przebijane i walcowane w wysokich temperaturach, aby w jednym etapie utworzyć rury surowe, bez konieczności ciągnienia lub obróbki plastycznej na zimno.
Rura stalowa ciągniona na zimno: Wytwarzana na bazie walcowanych na gorąco półfabrykatów rurowych. Półfabrykaty przechodzą przez wielokrotne ciągnienie za pomocą matryc w temperaturze pokojowej, a następnie poddawane są kolejnym procesom wykańczającym.
Różnice w dokładności wymiarowej
Rury walcowane na gorąco: Jest to metoda obróbki zgrubnej o stosunkowo niskiej dokładności wymiarowej, tolerancji wynoszącej około ±0.3 mm i nieznacznie nierównej grubości ścianek.
Rura ciągniona na zimno: kształtowana za pomocą stałych matryc, charakteryzująca się wysoką precyzją grubości ścianki i średnicy zewnętrznej z tolerancją wynoszącą ±0.05 mm.
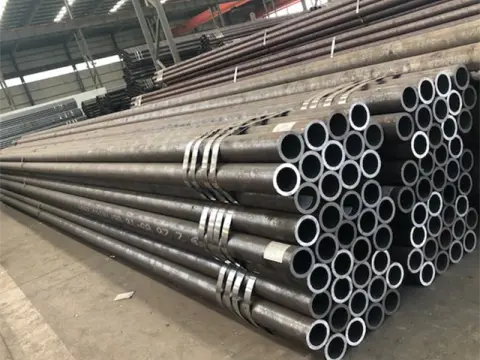
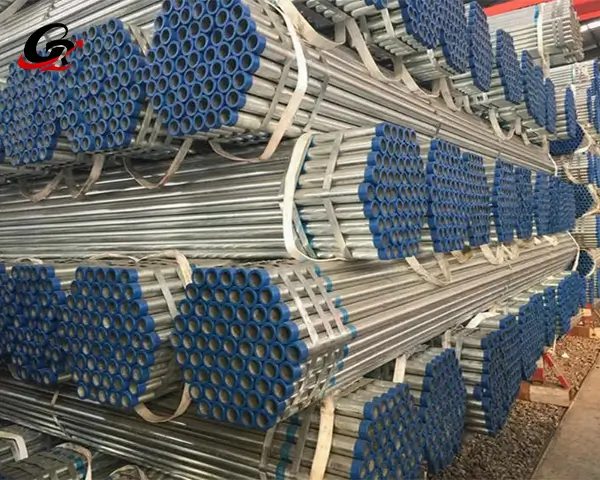
Rury bezszwowe ze stali węglowej walcowane na gorąco ASTM A53 A192 Q235B Sch 40
Fabryka rur bez szwu ciągnionych na zimno
Różnice w jakości powierzchni
Rura walcowana na gorąco: pokryta zgorzeliną tlenku żelaza, powierzchnia ziarnista i szorstka, bez połysku; wartość Ra mieści się w zakresie od 12.5 μm do 25 μm.
Rura ciągniona na zimno: Gładka i czysta powierzchnia, nadająca się do malowania natryskowego i galwanizacji; wartość Ra może wynosić od 0.4 μm do 0.8 μm.
Różnice we właściwościach mechanicznych
Rury walcowane na gorąco: Niższa twardość niż rury ciągnione na zimno, doskonała wytrzymałość i plastyczność przy niskich naprężeniach wewnętrznych.
Rury ciągnione na zimno: Wyższa twardość i szczątkowe naprężenia wewnętrzne. Wyżarzanie jest wymagane podczas obróbki w celu odprężenia w procesie produkcji rur precyzyjnych.
Wskaźniki mechaniczne
Rura ciągniona na zimno
Rura walcowana na gorąco
Wytrzymałość na rozciąganie (Rm)
30%-50% wyższa; rura stalowa 20# ciągniona na zimno może osiągnąć 550 MPa
Rura stalowa walcowana na gorąco o wytrzymałości 20# ma wytrzymałość około 380 MPa
Granica plastyczności (Rp0.2)
Typowy zakres: 350-550 MPa
Typowy zakres: 235-345 MPa
Wydłużenie po złamaniu (A80)
O 5%-8% niższa niż w przypadku rur walcowanych na gorąco, wytrzymałość zmniejszona o około 25%
Wyższe, nadające się do późniejszego gięcia i formowania
Odporność na uderzenia
Zredukowany
Lepszy
Twardość (HB)
Bardziej
Względnie niski
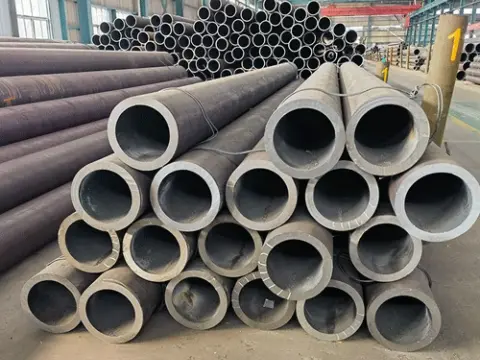
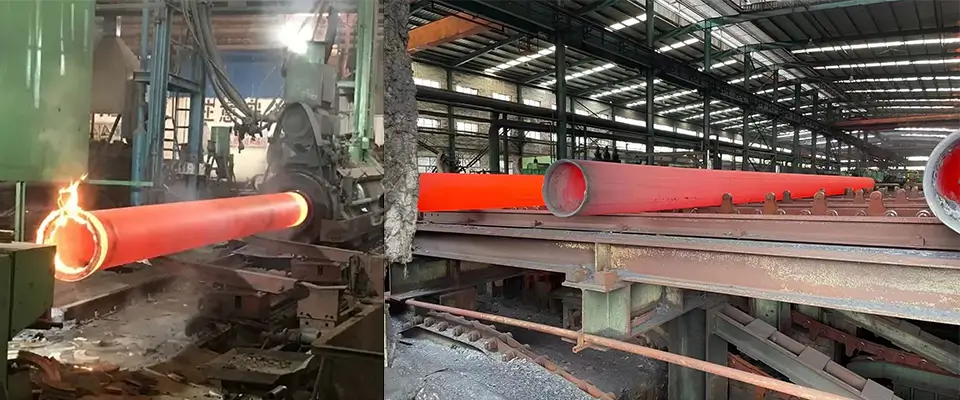
linia produkcyjna rur stalowych walcowanych na gorąco
Różnice kosztowe
Rury walcowane na gorąco: Mniej procedur produkcyjnych, nadają się do produkcji masowej przy niższych kosztach. Idealne zastosowania bez ścisłych wymagań dotyczących wyglądu powierzchni i precyzji wymiarowej.
Rury ciągnione na zimno: Dodatkowe procedury ciągnienia i wyżarzania skutkują wyższymi kosztami produkcji niż w przypadku rur walcowanych na gorąco.
Typowe różnice w specyfikacjach
Rury walcowane na gorąco: Walcowanie zgrubne w wysokiej temperaturze i masowa produkcja powodują, że produkowane są głównie rury o dużych średnicach zewnętrznych i grubych ściankach.
Rury ciągnione na zimno: Precyzyjna technologia obróbki sprawia, że jest ona wykorzystywana głównie do produkcji rur cienkościennych oraz rur stalowych kwadratowych, prostokątnych i owalnych.
Różnice w scenariuszach zastosowań
Rury stalowe walcowane na gorąco: Elementy konstrukcyjne, rury do przesyłu płynów przemysłowych, ramy wsporcze do projektów na dużą skalę, rury nośne.
Rury stalowe ciągnione na zimno: Akcesoria mechaniczne, rurociągi hydrauliczne i pneumatyczne, ramy do urządzeń precyzyjnych, części instrumentów, osprzęt sprzętowy.
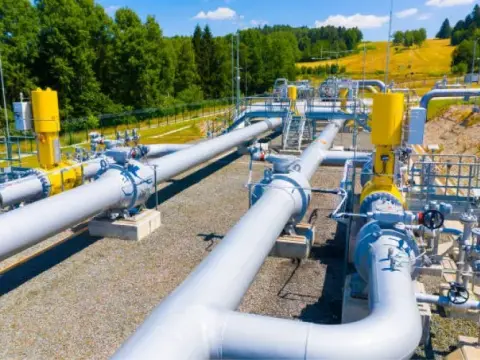
Rurociąg do transportu cieczy
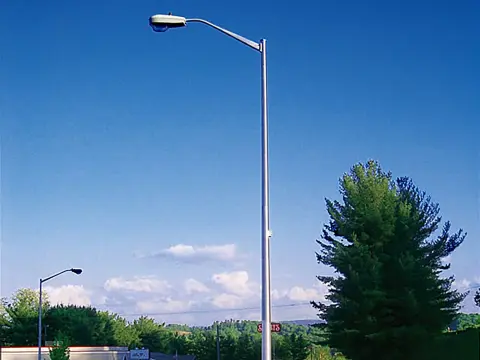
Słup latarni ulicznej
Kompleksowa tabela porównawcza rur walcowanych na gorąco i rur ciągnionych na zimno
Wymiary
Rura walcowana na gorąco
Rura ciągniona na zimno
Proces produkcji
Przebijanie i walcowanie w wysokiej temperaturze
Wielokrotne przejścia rysunkowe w temperaturze pokojowej
Dokładność wymiarowa
Względnie niski
Ekstremalnie wysoko
Stan powierzchni
Szorstki
Czysty i gładki
Właściwości mechaniczne
Dobra plastyczność i wytrzymałość
Zwiększenie granicy plastyczności o 20%-40%, zmniejszenie wytrzymałości