Rury podłużne spawane oporowo ( ERW ) i rury podłużne spawane łukiem krytym (LSAW) to dwa najpopularniejsze rodzaje rur stalowych spawanych wzdłużnie w transporcie ropy naftowej i gazu, konstrukcjach stalowych, fundamentach palowych na platformach wiertniczych i innych projektach rurociągowych. Często zadawane pytanie brzmi: która rura zapewnia większą wytrzymałość, nośność i bezpieczeństwo?
W tym artykule porównano dwa typy rur pod kątem procesu produkcyjnego, materiału bazowego, wytrzymałości spoiny, odporności na ciśnienie, nośności i wytrzymałości w niskich temperaturach. Przedstawiono także zalecenia dotyczące wyboru materiałów, które pomogą precyzyjnie dopasować klasę rury do wymagań inżynieryjnych.
I. Różnica podstawowa
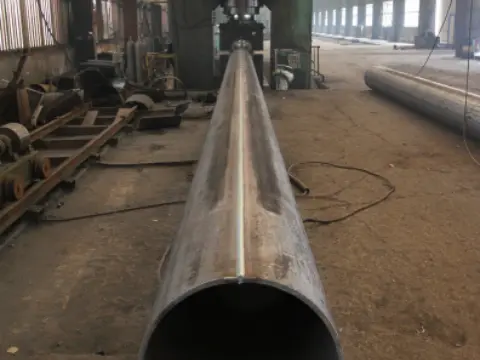
Po pierwsze, zasadnicza różnica między ERW i LSAW leży w ograniczeniach produkcyjnych dotyczących średnicy i grubości ścianki:
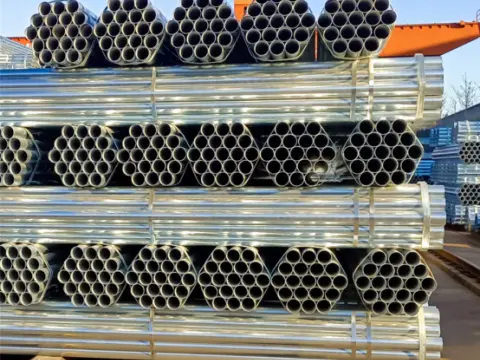
- ERW: Maksymalna średnica zewnętrzna ok. 610 mm, maksymalna grubość ścianki ok. 19 mm. ERW nie jest w stanie produkować rur o wymiarach wykraczających poza ten zakres.
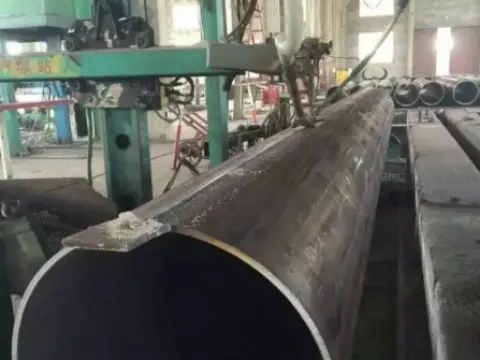
- LSAW: Minimalna średnica zewnętrzna wynosi od 406.4 mm do 1422.4 mm; grubość ścianki może przekraczać 32 mm.
Zasadniczo ERW sprawdza się w przypadku rur o małej i średniej średnicy, natomiast LSAW jest przeznaczony do rur o dużej średnicy i grubych ściankach.
Definicja ERW i LSAW
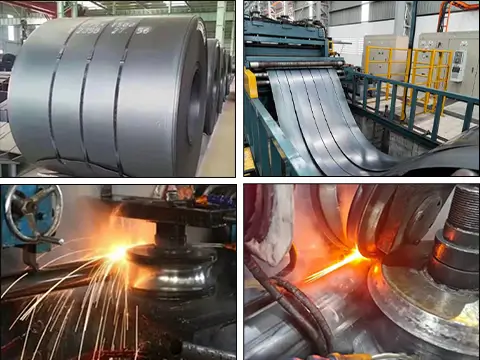
- ERW:Wykonany z taśmy stalowe walcowane na gorącoPo formowaniu na zimno prąd o wysokiej częstotliwości nagrzewa krawędzie rury, które są ściskane razem, tworząc prostą spoinę bez dodawania metalu spoiwa.
- LSAW (rura spawana wzdłużnie łukiem krytym)Wykonane z pojedynczych, średnio ciężkich blach stalowych. Blachy są prasowane w profile rurowe, a następnie spawane dwustronnie łukiem krytym i roztłaczane. Klasyfikowane metodą formowania na typy UOE, JCOE i HME.
Oba typy rur są rurami spawanymi wzdłużnie, różnią się jednak znacząco pod względem surowców, procesów produkcyjnych i zastosowań.
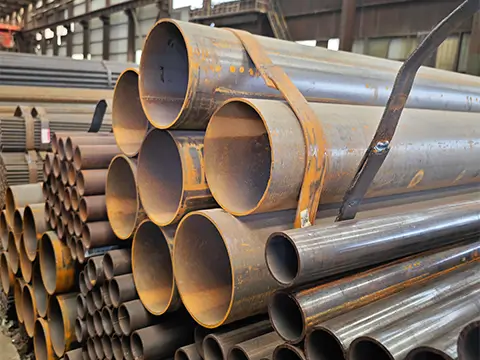
II. Różnica wytrzymałości nie wynika z materiału bazowego, lecz z procesu i możliwości adaptacji
Wielu błędnie uważa, że ERW i LSAW wykorzystują różne gatunki stali. W rzeczywistości ich materiały bazowe charakteryzują się porównywalną wytrzymałością własną, bez widocznych różnic w granicy plastyczności i wytrzymałości na rozciąganie.
Rzeczywiste różnice w wytrzymałości ujawniają się w czterech wymiarach: niezawodności spoiny, górnej granicy grubości ścianki, granicy wytrzymałości na ciśnienie, odporności na zmęczenie i odporności na odkształcenia, opisanych poniżej.
III. Porównanie siły: Która jest silniejsza?
Nie ma uniwersalnej odpowiedzi; ocenę należy przeprowadzać wymiar po wymiarze.
3.1 Pojemność zbiornika ciśnieniowego
LSAW ma oczywiste zalety w zakresie odporności na ciśnienie.
- LSAW: gatunek X70 dostępny w grubościach ścianek 6.4–32 mm. Dwustronne spawanie wewnętrzne i zewnętrzne zapewnia sprawność spoiny do 1.0, co jest odpowiednie dla wysokociśnieniowych rurociągów przesyłowych o dużej średnicy i dalekim zasięgu.
- ERW (rury przewodowe HFW): Zakres grubości ścianki 4.0–19.1 mm, przeznaczone do zastosowań w instalacjach średniego i niskiego ciśnienia.
W przypadku rurociągów o dużej średnicy i wysokim ciśnieniu projektowym zaleca się stosowanie metody LSAW, która zapewnia większy margines bezpieczeństwa integralności spoiny.
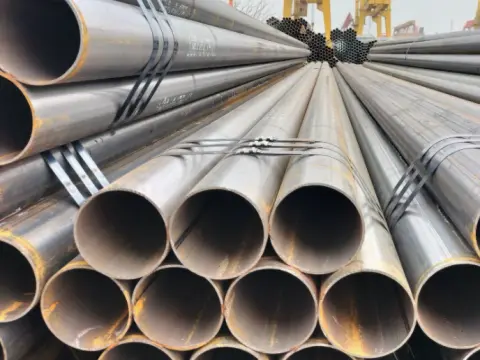
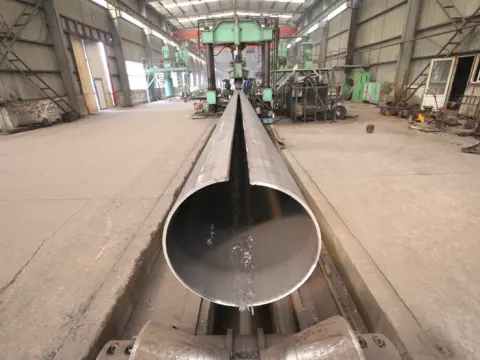
3.2 Niezawodność spoin i proces spawania
| Pozycja porównawcza | ERW | WIDZIAŁEM |
|---|---|---|
| Metoda spawania | Nagrzewanie oporowe o wysokiej częstotliwości i spawanie kompresyjne; bez dodawania spoiwa | Spawanie łukiem krytym dwustronne drutem spawalniczym i topnikiem |
| Obróbka po spoinie | Wymagana obróbka cieplna spoiny; zadziory wewnętrzne kontrolowane w zakresie od -0.2 do 0.5 mm | Spawanie wstępne + spawanie wykończeniowe, plus rozszerzanie mechaniczne |
| Wymagania NDT | Kontrola spoiny na całej długości za pomocą UT/ET | Pełnowymiarowa kontrola spoiny za pomocą RT lub UT |
| Wydajność spoiny | 0.85-1.00 | 1.00 (pod pełną kontrolą RT) |
Czym jest sprawność połączenia spawanego? Jest to współczynnik redukcji wytrzymałości stosowany w projektowaniu rurociągów. Współczynnik 0.85 oznacza, że wytrzymałość spoiny jest obliczana na poziomie 85% wytrzymałości materiału bazowego; współczynnik 1.0 oznacza, że wytrzymałość spoiny jest równa wytrzymałości materiału bazowego.
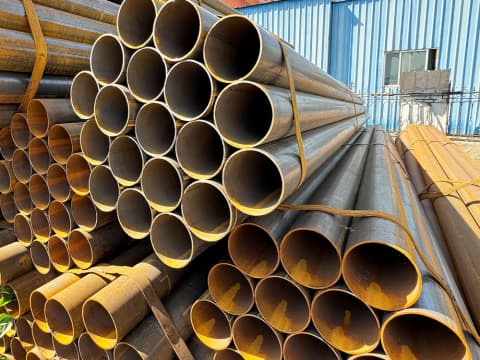
3.3 Ilościowe porównanie kluczowych parametrów
| Parametr | ERW (API5L X60) | LSAW (API5L X60) |
|---|---|---|
| Maksymalna średnica zewnętrzna | 610 mm (24 cala) | 1422 mm (56 cala) |
| Maksymalna grubość ścianki | 22 mm | 60 mm |
| Ciśnienie rozrywające przy 24″ Max Spec | 2598 psi | 7080 psi |
| Wydajność spoiny | 0.85 standard / 1.0 po obróbce cieplnej | 1.0 |
| Typowa energia uderzenia Charpy'ego (-20℃) | 40~60 J | 80~120 J |
| Odporność na zawalenie zewnętrzne | Niski do średniego | Średni do wysokiego |
IV. Przewodnik po wyborze materiałów inżynierskich: ERW czy LSAW?
4.1 Nadaj priorytet LSAW w następujących scenariuszach
- Rurociągi dalekosiężne o dużej średnicy (≥16 cali), grubościenne, wysokociśnieniowe magistrale przesyłowe ropy naftowej i gazu.
- Rurociągi do pracy w głębokich wodach, w zimnych wodach, w środowiskach polarnych i innych warunkach niskich temperatur; stal wysokociśnieniowa/wysokiej jakości X70, X80 o podwyższonym ciśnieniu projektowym.
- Fundamenty palowe dla morskich turbin wiatrowych, duże stalowe wsporniki konstrukcyjne, głęboko zakopane rurociągi o dużym udźwigu.
- Projekty wymagające większego marginesu korozji, transport medium z mediami korozyjnymi, usługi wysokiego ryzyka zawierające H₂S.
- Rurociągi klasy 1 i 2 w gęsto zaludnionych obszarach miejskich wymagają wyjątkowo wysokiego poziomu bezpieczeństwa rurociągów. W przypadku projektów rurociągów wysokociśnieniowych o dużej średnicy zazwyczaj stosuje się metodę LSAW (PSL2) ze względu na wyższą niezawodność spawania i margines bezpieczeństwa.
4.2 Nadaj priorytet ERW w następujących scenariuszach
- Rurociągi wodociągowe i kanalizacyjne o małej i średniej średnicy (≤24"), średnim lub niskim ciśnieniu, służące do przesyłu sprężonego powietrza i gazu.
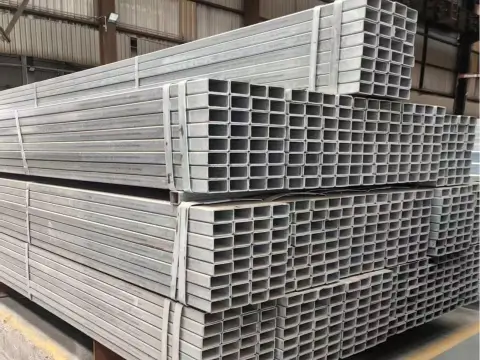
- Ogólne konstrukcje stalowe, podpory, bariery ochronne i lekkie prace konstrukcyjne.
- Przekładnie hydrauliczne pracują w temperaturze otoczenia, przy normalnym ciśnieniu i prostych warunkach obciążenia zewnętrznego.
- Projekty wrażliwe na budżet: ERW ma niższe koszty i krótszy czas realizacji produkcji niż LSAW.
4.3 Podsumowanie w jednym zdaniu
ERW charakteryzuje się ekonomicznością i wysoką wydajnością – optymalnym wyborem do zastosowań o małej i średniej średnicy, średnim i niskim ciśnieniu oraz ogólnych. LSAW charakteryzuje się dużym rozmiarem i wysoką niezawodnością – nieuniknionym wyborem do zastosowań o dużej średnicy, przy wysokim ciśnieniu, przesyłie na duże odległości i trudnych warunkach pracy.
VI. Wniosek
Porównując ogólną wydajność, rury stalowe LSAW przewyższają rury ERW pod względem ogólnej wytrzymałości, bezpieczeństwa i możliwości dostosowania do warunków eksploatacji, co czyni je preferowanymi rurami do zaawansowanych, krytycznych zastosowań inżynieryjnych.
W przypadku konwencjonalnego budownictwa lądowego ERW w pełni spełnia wymagania dotyczące wydajności, zapewniając przy tym doskonałą opłacalność i wysoką dokładność wymiarową, co czyni ją optymalnym rozwiązaniem pod kątem redukcji kosztów inżynieryjnych.
Podstawową zasadą doboru rur jest dokładne dopasowanie materiału rury do średnicy, grubości ścianek, ciśnienia i środowiska pracy, co pozwala zachować równowagę między bezpieczeństwem a oszczędnością.