Elektrisch widerstandsgeschweißte ( ERW ) und längsgeschweißte (LSAW) Rohre sind die beiden am weitesten verbreiteten längsgeschweißten Stahlrohre für Öl- und Gastransporte, Stahlkonstruktionen, Offshore-Pfahlgründungen und andere Pipelineprojekte. Eine häufig gestellte Frage lautet: Welches Rohr bietet höhere Festigkeit, größere Tragfähigkeit und überlegene Sicherheit?
Dieser Artikel vergleicht die beiden Rohrtypen hinsichtlich Herstellungsverfahren, Grundmaterial, Schweißnahtfestigkeit, Druckbeständigkeit, Tragfähigkeit und Tieftemperaturzähigkeit und gibt Empfehlungen zur Materialauswahl, um die Rohrgüte präzise an die technischen Anforderungen anzupassen.
I. Grundlegender Unterschied
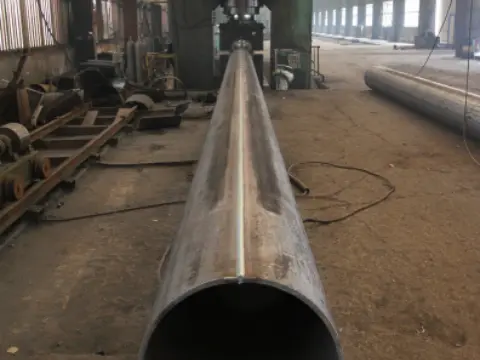
Der Hauptunterschied zwischen ERW und LSAW liegt erstens in den Grenzen ihrer Produktionsmöglichkeiten hinsichtlich Durchmesser und Wandstärke:
- ERW: Maximaler Außendurchmesser ca. 610 mm, maximale Wandstärke ca. 19 mm. Mit ERW lassen sich keine Rohre außerhalb dieses Bereichs herstellen.
- LSAW: Der minimale Außendurchmesser beginnt bei 406.4 mm und reicht bis zu 1422.4 mm; die Wandstärke kann 32 mm überschreiten.
Im Wesentlichen eignet sich ERW hervorragend für Rohre mit kleinem und mittlerem Durchmesser, während LSAW speziell für dickwandige Rohre mit großem Durchmesser entwickelt wurde.
Definition von ERW und LSAW
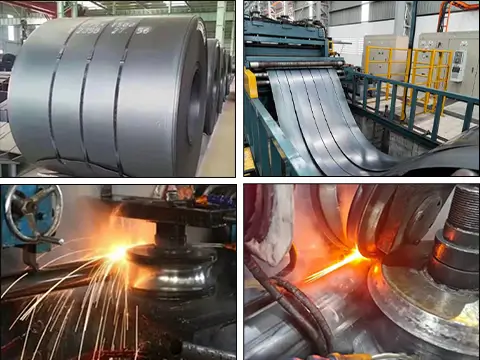
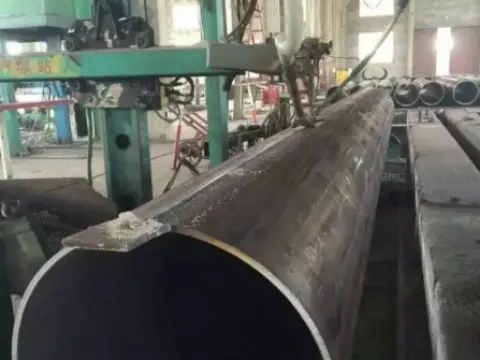
- ERW: Hergestellt aus warmgewalzte StahlbänderNach der Kaltumformung werden die Rohrenden durch Hochfrequenzstrom erhitzt und anschließend zusammengepresst, um ohne Zugabe von Zusatzwerkstoff eine gerade Schweißnaht zu bilden.
- LSAW (Längsgeschweißtes Rohr im Unterpulverschweißverfahren)Hergestellt aus einzelnen mittelschweren Stahlplatten. Die Platten werden zu Rohrprofilen gepresst, anschließend beidseitig unterpulvergeschweißt und aufgeweitet. Klassifizierung nach Umformverfahren in die Typen UOE, JCOE und HME.
Beide sind längsgeschweißte Rohre, unterscheiden sich jedoch erheblich in Bezug auf Rohstoffe, Herstellungsverfahren und Anwendungsbereiche.
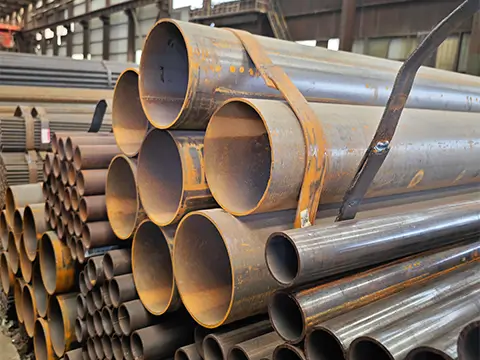
II. Die Festigkeitslücke entsteht nicht durch das Basismaterial, sondern durch den Herstellungsprozess und die Anpassungsfähigkeit.
Viele glauben fälschlicherweise, dass beim ERW- und LSAW-Schweißen unterschiedliche Stahlsorten verwendet werden. Tatsächlich weisen ihre Grundwerkstoffe eine vergleichbare Festigkeit auf, ohne erkennbaren Unterschied in der Streckgrenze oder Zugfestigkeit.
Die tatsächlichen Festigkeitsunterschiede zeigen sich in vier Dimensionen: Schweißnahtzuverlässigkeit, obere Wandstärkegrenze, Druckfestigkeitsgrenze, Ermüdungsfestigkeit und Verformungsbeständigkeit, die im Folgenden näher erläutert werden.
III. Kraftvergleich: Welches ist stärker?
Es gibt keine allgemeingültige Antwort; die Bewertung muss Dimension für Dimension erfolgen.
3.1 Druckhaltevermögen
LSAW bietet deutliche Vorteile hinsichtlich der Druckbeständigkeit.
- LSAW: Güteklasse X70, erhältlich in Wandstärken von 6.4–32 mm. Doppelseitiges Innen- und Außenschweißen ermöglicht einen Wirkungsgrad der Schweißverbindung von bis zu 1.0 und eignet sich für Hochdruck-Großdurchmesser-Fernleitungen.
- ERW (HFW-Leitungsrohr): Wandstärkebereich 4.0–19.1 mm, ausgelegt für mittlere und niedrige Drücke.
Bei Rohrleitungen mit großem Durchmesser und hohem Auslegungsdruck wird LSAW empfohlen, um eine höhere Sicherheit hinsichtlich der Schweißnahtintegrität zu gewährleisten.
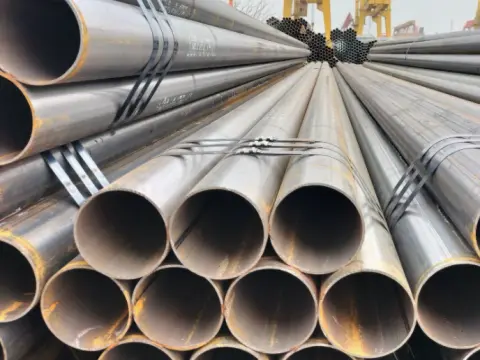
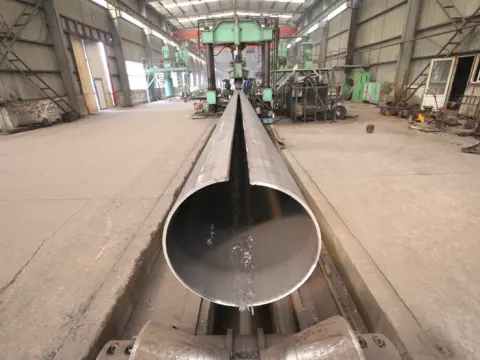
3.2 Schweißnahtzuverlässigkeit und Schweißprozess
| Vergleichsartikel | ERW | ICH SAH |
|---|---|---|
| Schweißmethode | Hochfrequenz-Widerstandserwärmung und Kompressionsschweißen; kein Zusatzwerkstoff | Doppelseitiges Unterpulverschweißen mit Schweißdraht und Flussmittel |
| Schweißnachbehandlung | Wärmebehandlung der Schweißnaht erforderlich; innerer Grat auf -0.2 bis 0.5 mm begrenzt. | Vorschweißen + Fertigschweißen, plus mechanisches Aufweiten |
| NDT-Anforderung | Vollständige Schweißnahtprüfung mittels Ultraschallprüfung (UT) / Elektronenprüfung (ET) | Vollständige Schweißnahtprüfung mittels RT oder UT |
| Effizienz der Schweißverbindung | 0.85-1.00 | 1.00 (unter vollständiger RT-Prüfung) |
Was versteht man unter Schweißnahtwirkungsgrad? Es handelt sich um den Festigkeitsreduktionsfaktor, der bei der Rohrleitungsplanung verwendet wird. Ein Faktor von 0.85 bedeutet, dass die Schweißnahtfestigkeit mit 85 % der Festigkeit des Grundwerkstoffs berechnet wird; ein Faktor von 1.0 bedeutet, dass die Schweißnahtfestigkeit der Festigkeit des Grundwerkstoffs entspricht.
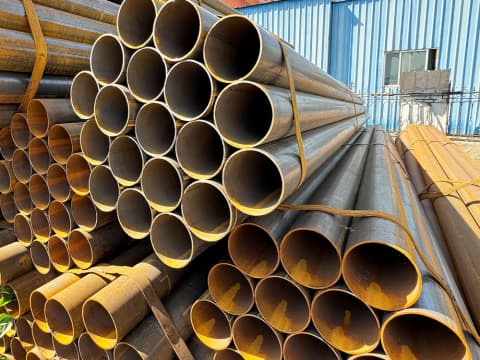
3.3 Quantitativer Vergleich der wichtigsten Parameter
| Parameter | ERW (API5L X60) | LSAW (API5L X60) |
|---|---|---|
| Maximaler Außendurchmesser | 610 mm (24 ″) | 1422 mm (56 ″) |
| Maximale Wandstärke | 22mm | 60mm |
| Berstdruck bei 24″ Maximalspezifikation | 2598 psi | 7080 psi |
| Effizienz der Schweißverbindung | 0.85 Standard / 1.0 nach Wärmebehandlung | 1.0 |
| Typische Charpy-Schlagenergie (-20℃) | 40–60 J | 80–120 J |
| Widerstand gegen äußere Einstürze | Niedrig bis mittel | Mittel bis hoch |
IV. Leitfaden zur Auswahl von Konstruktionswerkstoffen: ERW oder LSAW?
4.1 Priorisieren Sie LSAW für die folgenden Szenarien
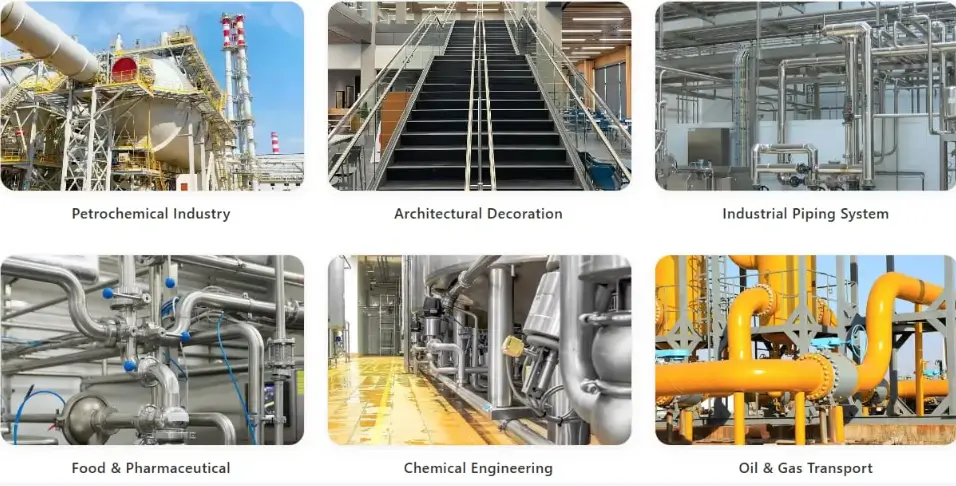
- Großkalibrige Fernleitungen (≥16″), dickwandige Hochdruck-Fernleitungen für Öl und Gas.
- Tiefsee-, Kaltwasser-, Polar- und andere Tieftemperatur-Pipelines mit extremen Einsatzbedingungen; Hochdruck-/Hochleistungsstahl X70, X80 mit erhöhtem Auslegungsdruck.
- Pfahlgründungen für Offshore-Windparks, große Stahlkonstruktionen, tief verlegte Schwerlastpipelines.
- Projekte, die einen höheren Korrosionszuschlag erfordern, Transport von korrosiven Medien mit mittleren Geschwindigkeiten sowie H₂S-haltige Hochrisikoanwendungen.
- Pipelines der Klassen 1 und 2 in dicht besiedelten Stadtgebieten erfordern extrem hohe Sicherheitsstandards. Bei Projekten für Hochdruckpipelines mit großem Durchmesser wird üblicherweise das LSAW-Verfahren (PSL2) gewählt, um eine überlegene Schweißnahtzuverlässigkeit und Sicherheitsmarge zu gewährleisten.
4.2 Priorisieren Sie ERW für die folgenden Szenarien
- Kleine und mittlere Durchmesser (≤24″), mittlerer bis niedriger Druck für die kommunale Wasserversorgung und Abwasserentsorgung, Druckluft- und Gastransportleitungen.
- Allgemeine Stahlkonstruktionen, Stützkonstruktionen, Geländer und leichte Stahlbauarbeiten.
- Fluidübertragungsprojekte unter Umgebungsbedingungen (Umgebungstemperatur, Normaldruck und einfache äußere Last).
- Bei budgetsensiblen Projekten bietet ERW geringere Kosten und kürzere Produktionsvorlaufzeiten als LSAW.
4.3 Zusammenfassung in einem Satz
ERW zeichnet sich durch Wirtschaftlichkeit und hohe Effizienz aus – die optimale Wahl für kleine bis mittlere Durchmesser, mittlere bis niedrige Drücke und allgemeine Anwendungen. LSAW bietet große Abmessungen und hohe Zuverlässigkeit – die erste Wahl für große Durchmesser, hohe Drücke, lange Übertragungsstrecken und anspruchsvolle Betriebsbedingungen.
VI. Fazit
Vergleicht man die Gesamtleistung, so übertrifft LSAW-Stahlrohr ERW in Bezug auf Gesamtfestigkeit, Sicherheit und Anpassungsfähigkeit an den Einsatz und ist das bevorzugte Rohr für anspruchsvolle, kritische Konstruktionen.
Für den konventionellen Tiefbau erfüllt ERW die Leistungsanforderungen voll und ganz und bietet eine ausgezeichnete Kosteneffizienz sowie eine hohe Maßgenauigkeit, wodurch es zur optimalen Option für die Reduzierung der Baukosten wird.
Das Kernprinzip bei der Rohrauswahl besteht darin, das Rohrmaterial genau nach Durchmesser, Wandstärke, Druck und Einsatzumgebung auszuwählen, um Sicherheit und Wirtschaftlichkeit in Einklang zu bringen.