Elektrisch weerstandsgelaste ( ERW ) langsbuizen en langsbuizen die met ondergedompelde booglassen (LSAW) zijn vervaardigd, zijn de twee meest gebruikte soorten langsbuizen van staal voor olie- en gastransport, staalconstructies, funderingen voor offshore palen en andere pijpleidingprojecten. Een veelgestelde vraag is: welke buis biedt een hogere sterkte, een groter draagvermogen en een betere veiligheid?
Dit artikel vergelijkt de twee soorten buizen op basis van het productieproces, het basismateriaal, de lassterkte, de drukweerstand, het draagvermogen en de taaiheid bij lage temperaturen, en geeft aanbevelingen voor materiaalkeuze om de buiskwaliteit nauwkeurig af te stemmen op de technische eisen.
I. Fundamenteel verschil
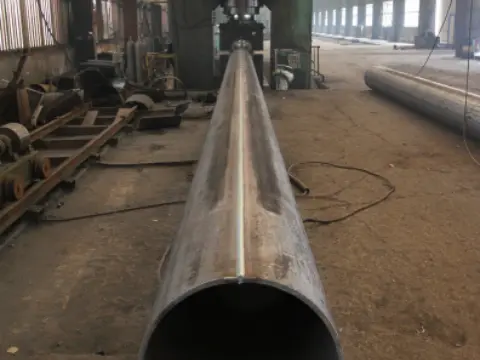
Het belangrijkste verschil tussen ERW en LSAW ligt allereerst in de beperkingen qua diameter en wanddikte die tijdens de productie gelden:
- ERW: Maximale buitendiameter ca. 610 mm, maximale wanddikte ca. 19 mm. ERW kan geen buizen produceren die buiten dit bereik vallen.
- LSAW: Minimale buitendiameter begint bij 406.4 mm, tot maximaal 1422.4 mm; wanddikte kan meer dan 32 mm bedragen.
In essentie is ERW uitermate geschikt voor buizen met een kleine en middelgrote diameter, terwijl LSAW specifiek is ontworpen voor dikwandige buizen met een grote diameter.
Definitie van ERW en LSAW
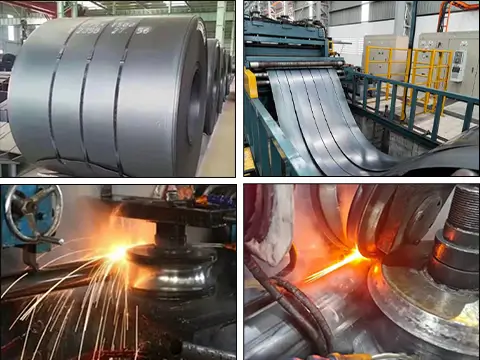
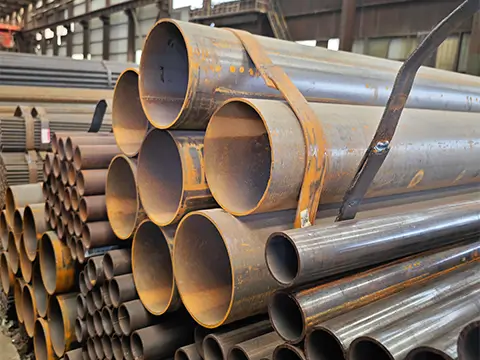
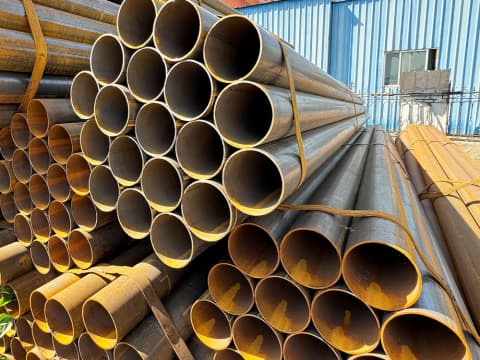
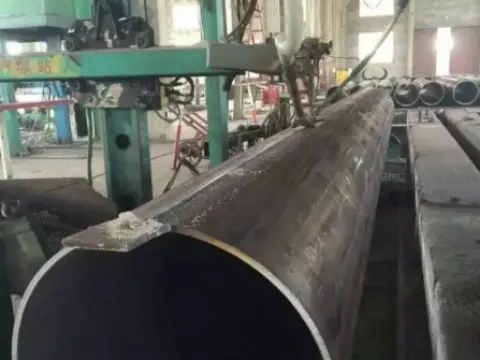
- ERW: Gefabriceerd van warmgewalste stalen stripsNa het koudvormen worden de randen van de pijp verwarmd met een hoogfrequente stroom, waardoor ze tegen elkaar worden gedrukt en een rechte lasverbinding ontstaat zonder toevoeging van vulmetaal.
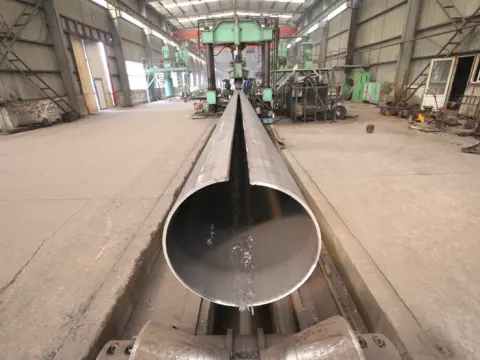
- LSAW (Longitudinal Submerged Arc Welded Pipe)Gemaakt van één enkele, middelzware stalen plaat. De platen worden tot buisprofielen geperst, vervolgens aan beide zijden ondergedompeld in booglassen en uitgezet. Ingedeeld op basis van de vormingsmethode in de typen UOE, JCOE en HME.
Beide zijn in de lengte gelaste buizen, maar ze verschillen aanzienlijk in grondstoffen, productieprocessen en toepassingsgebieden.
II. Het sterkteverschil komt niet voort uit het basismateriaal, maar uit het proces en de aanpasbaarheid.
Veel mensen denken ten onrechte dat ERW en LSAW van verschillende staalsoorten gemaakt zijn. In werkelijkheid hebben de basismaterialen een vergelijkbare inherente sterkte, zonder merkbaar verschil in vloeigrens of treksterkte.
De werkelijke sterkteverschillen komen tot uiting in vier dimensies: betrouwbaarheid van de las, bovengrens van de wanddikte, drukbestendigheid, vermoeiingsweerstand en vervormingsweerstand, die hieronder nader worden toegelicht.
III. Krachtvergelijking: Welke is sterker?
Er bestaat geen universeel antwoord; de evaluatie moet dimensie voor dimensie worden uitgevoerd.
3.1 Drukbestendigheid
LSAW biedt duidelijke voordelen op het gebied van drukbestendigheid.
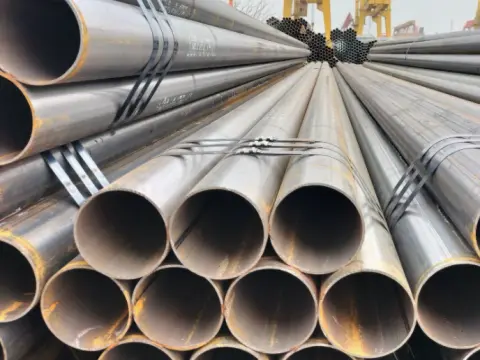
- LSAW: X70-kwaliteit beschikbaar in wanddiktes van 6.4–32 mm. Dubbelzijdige interne en externe lasverbindingen zorgen voor een lasnaadrendement tot 1.0, geschikt voor hogedrukleidingen met grote diameters en lange transportafstanden.
- ERW (HFW-leidingbuis): Wanddiktebereik 4.0–19.1 mm, ontworpen voor toepassingen met middelhoge en lage druk.
Voor pijpleidingen met een grote diameter en een hoge ontwerpdruk wordt LSAW aanbevolen voor een grotere veiligheidsmarge wat betreft de integriteit van de lasverbinding.
3.2 Betrouwbaarheid van de las en het lasproces
| Vergelijkingsitem | ERW | IK ZAG |
|---|---|---|
| Lasmethode | Hoogfrequente weerstandsverwarming en compressielassen; geen toevoegmateriaal nodig. | Dubbelzijdig onderpoederlassen met lasdraad en vloeimiddel |
| Lasnabewerking | Warmtebehandeling van de las vereist; interne braamvorming beperkt tot -0.2 tot 0.5 mm. | Voorlassen + afwerkingslassen, plus mechanische uitzetting |
| NDT-vereiste | Volledige lasinspectie via UT/ET | Volledige lasinspectie via RT of UT |
| Efficiëntie van lasverbindingen | 0.85-1.00 | 1.00 (onder volledige RT-inspectie) |
Wat is de lasnaadefficiëntie? Het is de sterktereductiefactor die wordt gebruikt bij het ontwerp van pijpleidingen. Een factor van 0.85 betekent dat de lassterkte wordt berekend op 85% van de sterkte van het basismetaal; een factor van 1.0 geeft aan dat de lassterkte gelijk is aan die van het basismetaal.
3.3 Kwantitatieve vergelijking van belangrijke parameters
| Parameter | ERW (API5L X60) | LSAW (API5L X60) |
|---|---|---|
| Maximale buitendiameter | 610 mm (24 ″) | 1422 mm (56 ″) |
| Maximale wanddikte | 22 mm | 60 mm |
| Barstdruk bij 24 inch maximale specificatie | 2598 psi | 7080 psi |
| Efficiëntie van lasverbindingen | 0.85 standaard / 1.0 na warmtebehandeling | 1.0 |
| Typische Charpy-impactenergie (-20℃) | 40~60 J | 80~120 J |
| Externe instortingsweerstand | Laag tot gemiddeld | Gemiddeld tot hoog |
IV. Richtlijn voor materiaalkeuze: ERW of LSAW?
4.1 Geef prioriteit aan LSAW voor de volgende scenario's
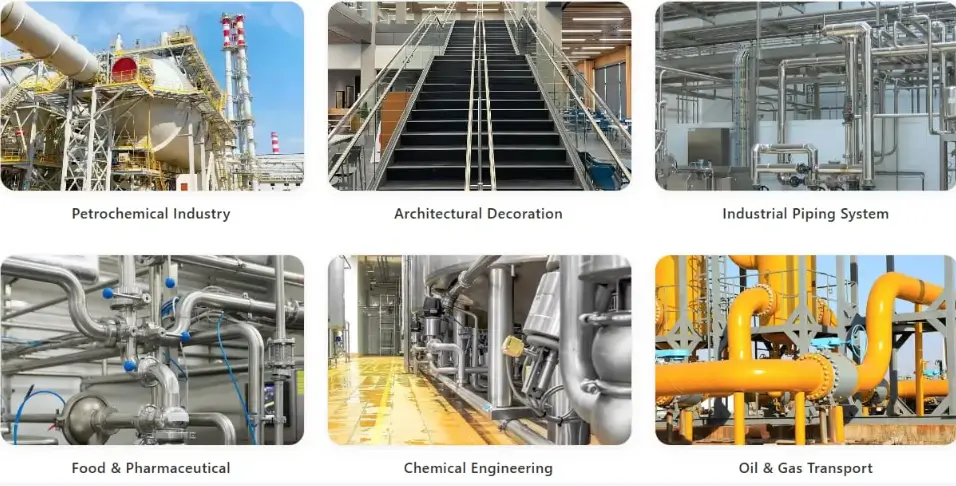
- Pijpleidingen met een grote diameter voor lange afstanden (≥16″), dikwandige hogedrukpijpleidingen voor het transport van olie en gas.
- Pijpleidingen voor diep water, koude, poolgebieden en andere toepassingen met lage temperaturen en zware omstandigheden; hogedruk-/hoogwaardig X70- en X80-staal met verhoogde ontwerpdruk.
- Fundamenten voor offshore windmolens, grote stalen constructies, diep in de grond begraven pijpleidingen voor zware lasten.
- Projecten die een grotere corrosietoeslag vereisen, middelzwaar transport met corrosieve media, H₂S-bevattende risicovolle diensten.
- Pijpleidingen van klasse 1 en 2 in dichtbevolkte stedelijke gebieden vereisen een extreem hoge veiligheidsnorm. Bij projecten voor hogedrukpijpleidingen met een grote diameter wordt doorgaans gekozen voor LSAW (PSL2) vanwege de superieure betrouwbaarheid van de lassen en de grotere veiligheidsmarge.
4.2 Prioriteer ERW voor de volgende scenario's
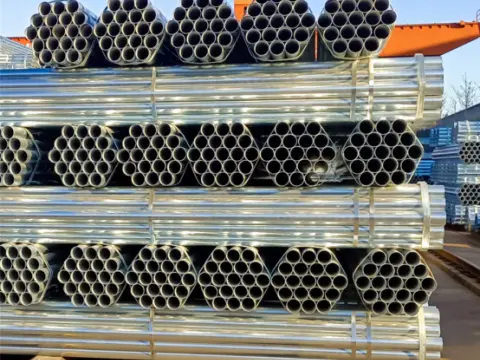
- Leidingen met een kleine tot middelgrote diameter (≤24 inch) en een gemiddelde tot lage druk voor de aanvoer en afvoer van drinkwater, perslucht en gas.
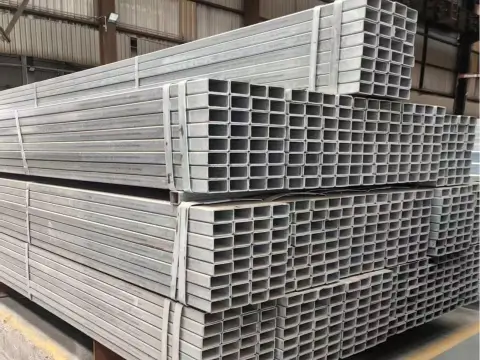
- Algemene staalconstructies, steunconstructies, vangrails en lichte constructiewerkzaamheden.
- Vloeistofoverdrachtprojecten onder omgevingstemperatuur, normale druk en eenvoudige externe belasting.
- Budgetgevoelige projecten: ERW heeft lagere kosten en een kortere productiedoorlooptijd dan LSAW.
4.3 Samenvatting in één zin
ERW biedt economische voordelen en een hoog rendement – de optimale keuze voor kleine tot middelgrote diameters, middelhoge tot lage druk en algemene toepassingen. LSAW biedt grote afmetingen en een hoge betrouwbaarheid – de onvermijdelijke keuze voor grote diameters, hoge druk, transport over lange afstanden en zware werkomstandigheden.
VI. Conclusie
Bij een vergelijking van de algehele prestaties presteert LSAW-staalbuis beter dan ERW-staalbuis op het gebied van sterkte, veiligheid en toepasbaarheid, en is het de voorkeursbuis voor hoogwaardige, kritische technische toepassingen.
Voor conventionele civiele techniek voldoet ERW volledig aan de prestatie-eisen, met een uitstekende kosteneffectiviteit en hoge maatnauwkeurigheid, waardoor het de optimale optie is voor het verlagen van de engineeringkosten.
Het kernprincipe bij de selectie van buizen is het nauwkeurig afstemmen van het buismateriaal op de diameter, wanddikte, druk en gebruiksomgeving, waarbij een balans wordt gevonden tussen veiligheid en economie.