Oceľové rúry valcované za tepla vs. oceľové rúry ťahané za studena
Oceľové rúry valcované za tepla a oceľové rúry ťahané za studena sú dva bežné výrobné procesy pre bezšvíkové oceľové rúry. Valcovanie za tepla sa vykonáva pri vysokých teplotách, odtiaľ pochádza aj názov „valcované za tepla“. Ťahanie za studena využíva ako surovinu polotovary rúr valcovaných za tepla a ďalšie ťahanie sa vykonáva pri izbovej teplote, preto sa nazýva „ťahané za studena“.
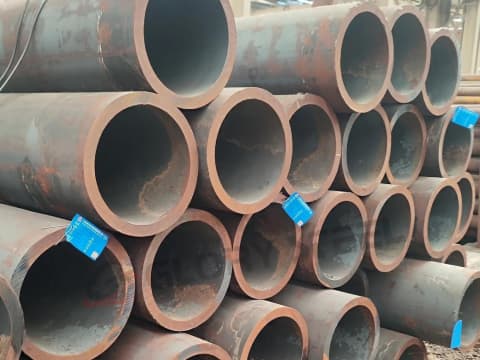
Bezšvíkové rúry z uhlíkovej ocele valcované za tepla
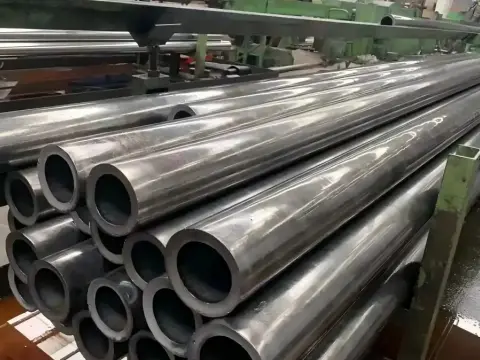
GB 3639 Bezšvíková presná rúra ťahaná za studena
Procesné rozdiely
Oceľové rúry valcované za tepla: Okrúhle oceľové predvalky sa dierujú a valcujú pri vysokých teplotách, čím sa v jednom kroku vytvoria hrubé rúry bez ťahania alebo tvárnenia za studena.
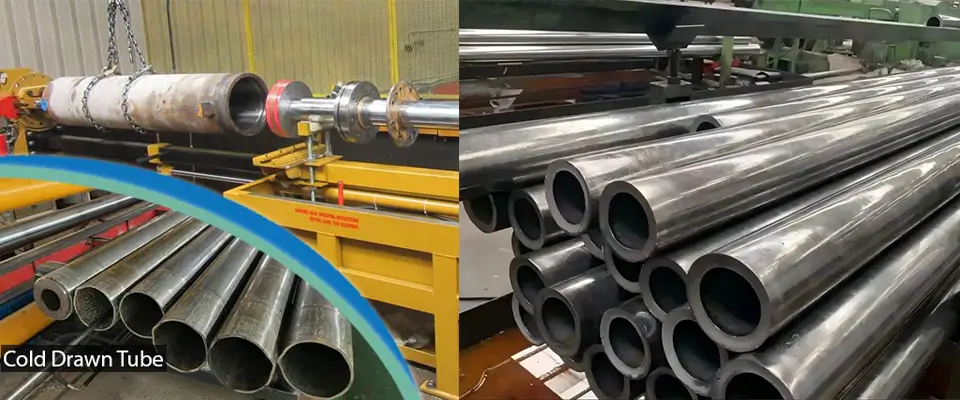
Oceľové rúry ťahané za studena: Vyrobené z rúrkových polotovarov valcovaných za tepla. Polotovary prechádzajú viacerými ťahacími prechodmi cez matrice pri izbovej teplote, po ktorých nasledujú následné dokončovacie procesy.
Rozdiely v rozmerovej presnosti
Rúra valcovaná za tepla: Ide o metódu hrubého spracovania s relatívne nízkou rozmerovou presnosťou, toleranciou okolo ±0.3 mm a mierne nerovnomernou hrúbkou steny.
Rúra ťahaná za studena: Tvarovaná pevnými matricami, vyznačujúca sa vysokou presnosťou hrúbky steny a vonkajšieho priemeru s presnou toleranciou ±0.05 mm.
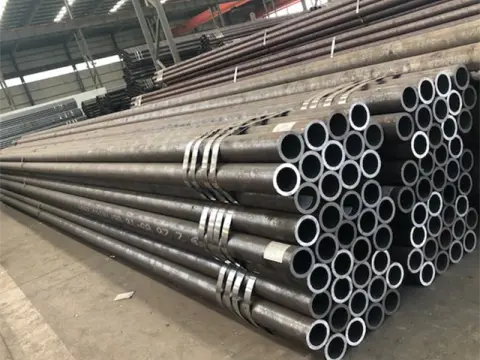
ASTM A53 A192 Q235B Sch 40 Bezšvíková rúra z uhlíkovej ocele valcovaná za tepla
Továreň na bezšvíkové rúry ťahané za studena
Rozdiely v kvalite povrchu
Rúra valcovaná za tepla: Pokrytá oxidom železa, zrnitý a drsný povrch bez lesku; hodnota Ra sa pohybuje od 12.5 μm do 25 μm.
Za studena ťahaná rúrka: Hladký a čistý povrch, vhodný na striekanie farieb a galvanické pokovovanie; hodnota Ra môže dosiahnuť 0.4 μm až 0.8 μm.
Rozdiely v mechanických vlastnostiach
Rúry valcované za tepla: Nižšia tvrdosť ako rúry ťahané za studena, vynikajúca húževnatosť a plasticita s nízkym vnútorným napätím.
Rúra ťahaná za studena: Vyššia tvrdosť a zvyškové vnútorné napätie. Počas spracovania je potrebné žíhanie na uvoľnenie napätia pri výrobe presných rúr.
Mechanické indikátory
Rúra ťahaná za studena
Rúra valcovaná za tepla
Pevnosť v ťahu (Rm)
O 30 % – 50 % vyššie; oceľová rúra ťahaná za studena s priemerom 20# môže dosiahnuť pevnosť 550 MPa
Oceľová rúra valcovaná za tepla s priemerom 20# má pevnosť okolo 380 MPa
Medza klzu (Rp0.2)
Typický rozsah: 350 – 550 MPa
Typický rozsah: 235 – 345 MPa
Predĺženie po lome (A80)
O 5 % – 8 % nižšie ako u rúr valcovaných za tepla, húževnatosť znížená približne o 25 %
Vyššia, vhodná na následné ohýbanie a tvarovanie
Nárazová húževnatosť
Znížený
Lepšie
Tvrdosť (HB)
Zvýšenie
Relatívne nízka
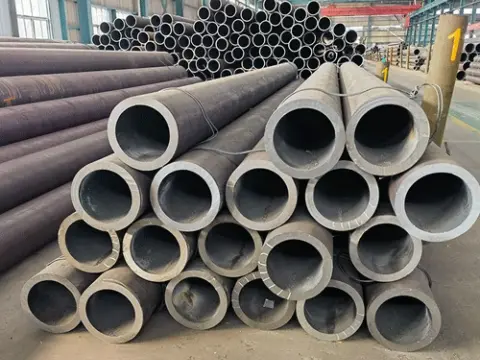
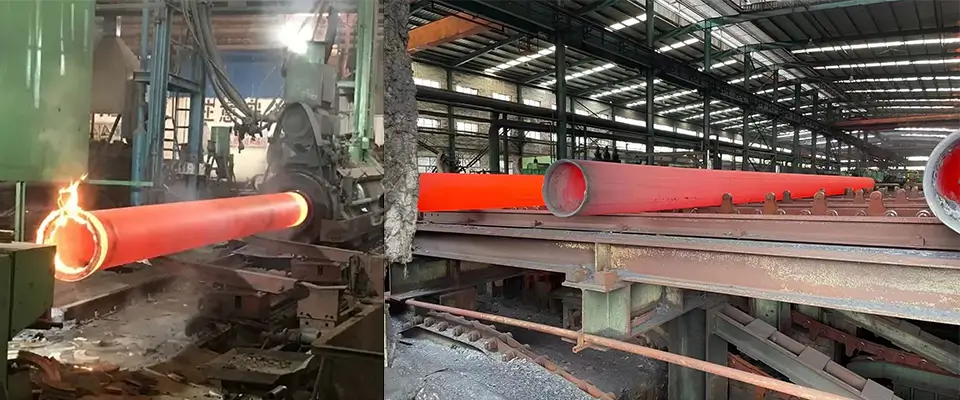
výrobná linka na oceľové rúry valcované za tepla
Rozdiely v nákladoch
Rúry valcované za tepla: Menej výrobných postupov, vhodné pre hromadnú výrobu s nižšími nákladmi. Ideálne aplikácie bez prísnych požiadaviek na vzhľad povrchu a rozmerovú presnosť.
Rúra ťahaná za studena: Viacnásobné postupy ťahania a žíhania vedú k vyšším výrobným nákladom ako pri rúrach valcovaných za tepla.
Bežné rozdiely v špecifikáciách
Rúry valcované za tepla: Hrubé valcovanie za vysokých teplôt a hromadná výroba určujú, že sa vyrábajú hlavne s veľkým vonkajším priemerom a hrubými stenami.
Rúra ťahaná za studena: Vďaka technológii presného spracovania sa používa hlavne na tenkostenné rúry, štvorcové, obdĺžnikové a oválne oceľové rúry.
Rozdiely v scenároch aplikácií
Oceľové rúry valcované za tepla: Konštrukčné prvky, priemyselné potrubia na prenos kvapalín, nosné rámy pre rozsiahle projekty, nosné rúry.
Oceľové rúry ťahané za studena: Mechanické príslušenstvo, hydraulické a pneumatické potrubia, rámy pre presné zariadenia, súčiastky prístrojov, hardvérové armatúry.
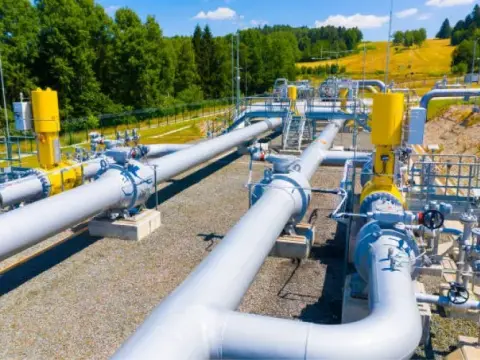
Potrubie na prepravu kvapalín
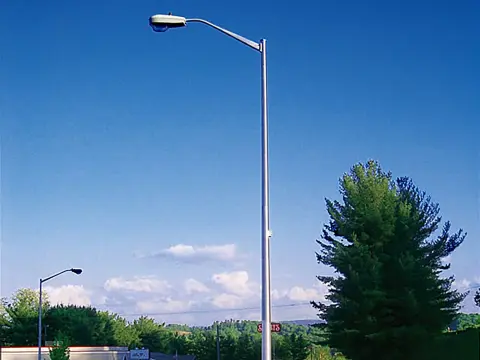
Stĺp pouličného osvetlenia
Komplexná porovnávacia tabuľka rúr valcovaných za tepla a rúr ťahaných za studena
rozmer
Rúra valcovaná za tepla
Rúra ťahaná za studena
Výrobný proces
Vysokoteplotné prepichovanie a valcovanie
Viacnásobné prechody kreslenia pri izbovej teplote
Presnosť rozmerov
Relatívne nízka
Mimoriadne vysoká
Stav povrchu
Hrubý
Čistý a hladký
Mechanické vlastnosti
Dobrá plasticita a húževnatosť
Medza klzu sa zvýšila o 20 % – 40 %, znížila sa húževnatosť