열간압연 강관과 냉간인발 강관은 이음매 없는 강관을 생산하는 두 가지 일반적인 공정입니다. 열간압연은 고온에서 이루어지기 때문에 "열간압연"이라는 이름이 붙었습니다. 냉간인발은 열간압연된 강관 블랭크를 원료로 사용하여 상온에서 추가 인발 가공을 하기 때문에 "냉간인발"이라고 합니다.
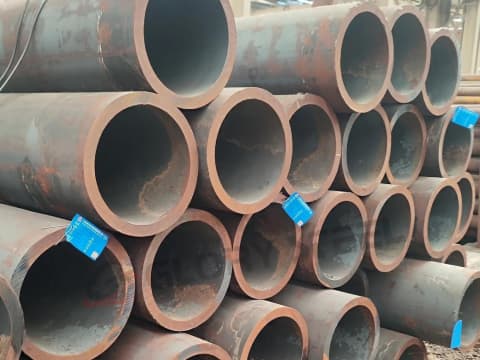
열간압연 이음매 없는 탄소강관
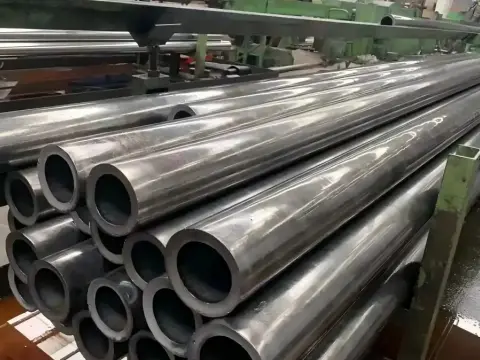
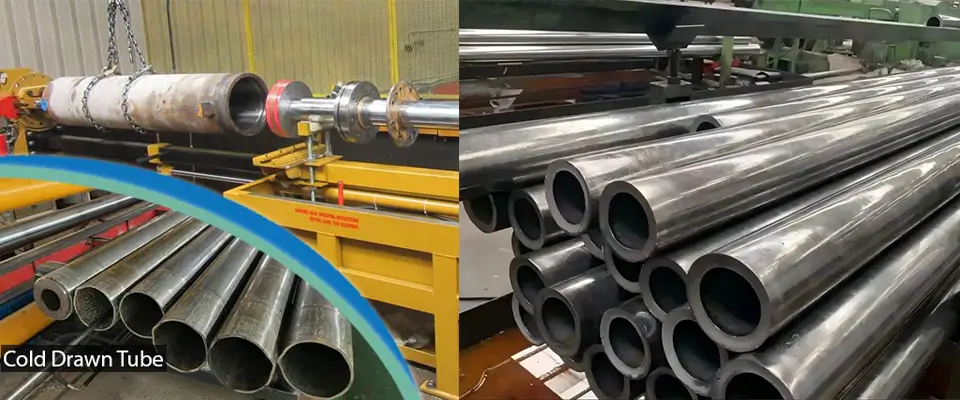
GB 3639 이음매 없는 냉간 인발 정밀 튜브
프로세스 차이
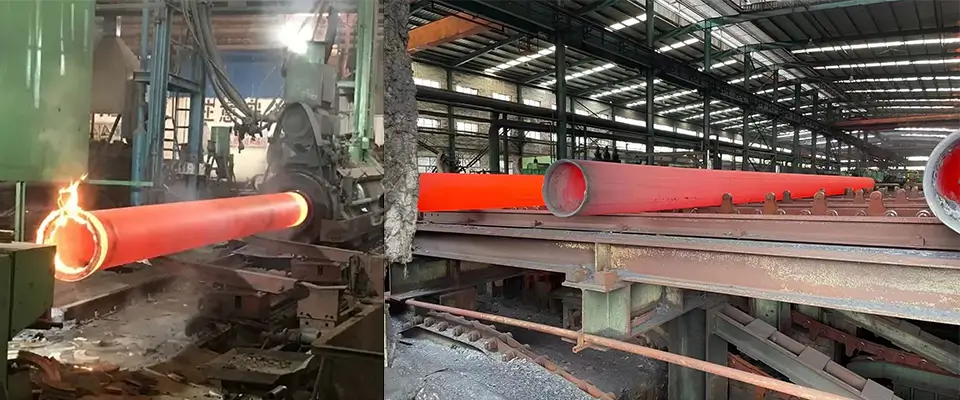
열간압연강관: 원형 강철 빌릿을 고온에서 천공 및 압연하여 인발이나 냉간 가공 과정 없이 한 번에 조형관을 만듭니다.
냉간 인발 강관: 열간 압연된 튜브 블랭크를 기반으로 제조됩니다. 블랭크는 상온에서 금형을 통해 여러 번의 인발 과정을 거친 후 후속 가공 공정을 거칩니다.
치수 정확도 차이
열간압연관: 치수 정밀도가 비교적 낮고 공차가 ±0.3mm 정도이며 벽 두께가 약간 고르지 않은 거친 가공 방식입니다.
냉간 인발 튜브: 고정된 금형으로 성형되며, 벽 두께와 외경이 ±0.05mm 이내의 엄격한 공차를 갖는 고밀도 제품입니다.
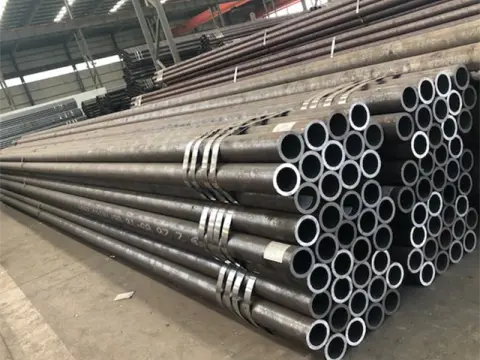
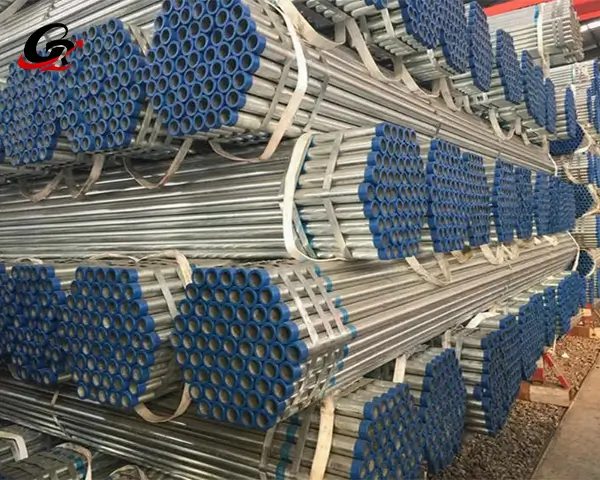
ASTM A53 A192 Q235B Sch 40 열간압연 이음매 없는 탄소강관
냉간 인발 이음매 없는 파이프 공장
표면 품질 차이
열간압연관: 산화철 스케일로 덮여 있으며, 표면은 거칠고 광택이 없음; Ra 값은 12.5μm ~ 25μm 범위.
냉간 인발관: 표면이 매끄럽고 깨끗하여 도장 및 전기 도금이 가능하며, Ra 값은 0.4μm~0.8μm에 달합니다.
기계적 특성 차이
열간압연관: 냉간인발관보다 경도가 낮고, 인성과 가소성이 우수하며 내부 응력이 낮습니다.
냉간 인발 튜브: 경도가 높고 내부 잔류 응력이 큽니다. 정밀 튜브 제조 시 응력 완화를 위해 가공 중 어닐링이 필요합니다.
기계적 지표
냉간 인발 튜브
열간 압 연관
인장강도(RM)
30~50% 더 높음; 냉간 인발 20# 강관은 550MPa에 도달할 수 있음
열간압연 20파운드 강관의 강도는 약 380MPa입니다.
항복강도(Rp0.2)
일반적인 범위: 350-550MPa
일반적인 범위: 235-345MPa
파단 후 신장(A80)
열간압연 튜브보다 5~8% 낮고, 인성은 약 25% 감소합니다.
높이가 높아 후속 굽힘 및 성형에 적합합니다.
충격 인성
감소
우수한
경도 (HB)
증가
상대적으로 낮음
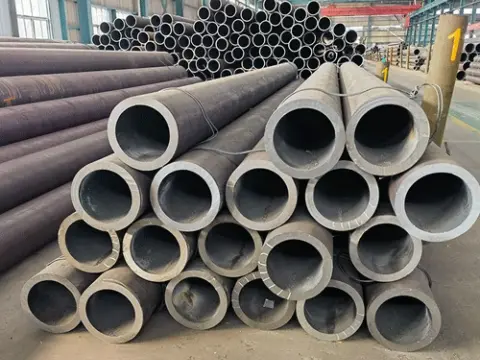
열연강관 생산 라인
비용 차이
열간압연관: 생산 공정이 적어 저렴한 비용으로 대량 생산에 적합합니다. 표면 외관 및 치수 정밀도에 대한 요구 사항이 엄격하지 않은 용도에 이상적입니다.
냉간 인발 튜브: 여러 번의 인발 및 어닐링 공정을 추가로 거치기 때문에 열간 압연 튜브보다 생산 비용이 높습니다.
일반적인 사양 차이점
열간압연관: 고온 조압연 및 대량 생산으로 인해 주로 외경이 크고 벽 두께가 두꺼운 형태로 생산됩니다.
냉간 인발관: 정밀 가공 기술로 제작되어 주로 얇은 벽의 튜브, 정사각형, 직사각형 및 타원형 강관에 사용됩니다.
애플리케이션 시나리오 차이점
열연강관: 구조 부재, 산업용 유체 이송관, 대규모 프로젝트용 지지 프레임, 하중 지지 튜브.
냉간 인발 강관: 기계 부품, 유압 및 공압 파이프라인, 정밀 장비 프레임, 계측기 부품, 하드웨어 부속품.