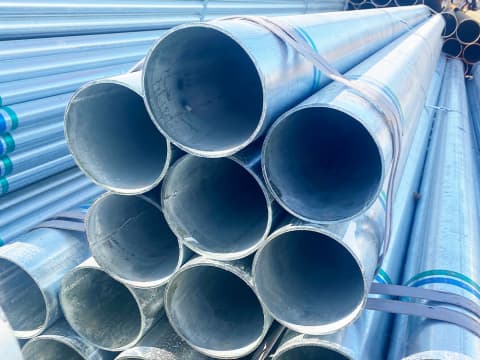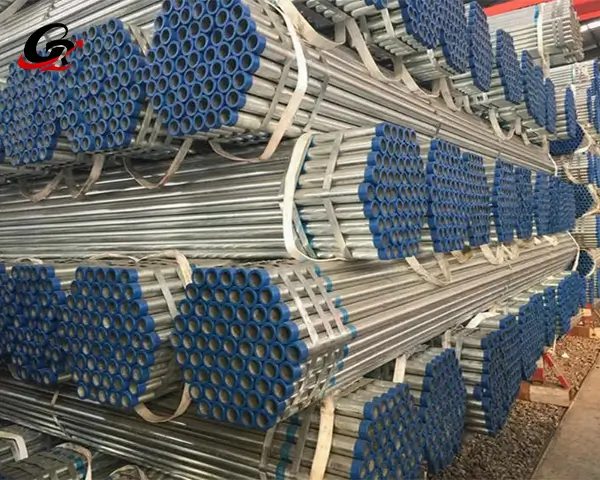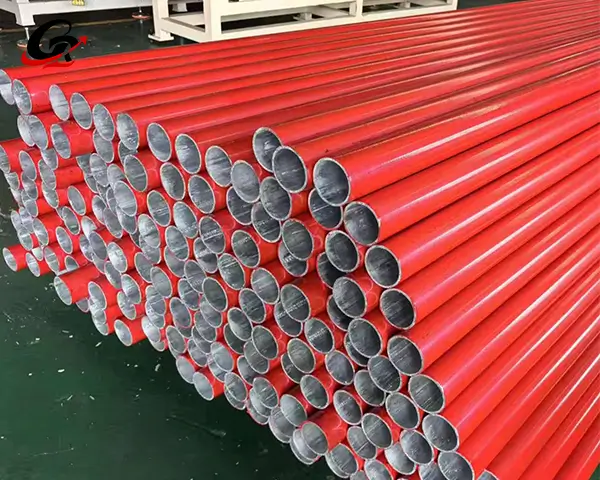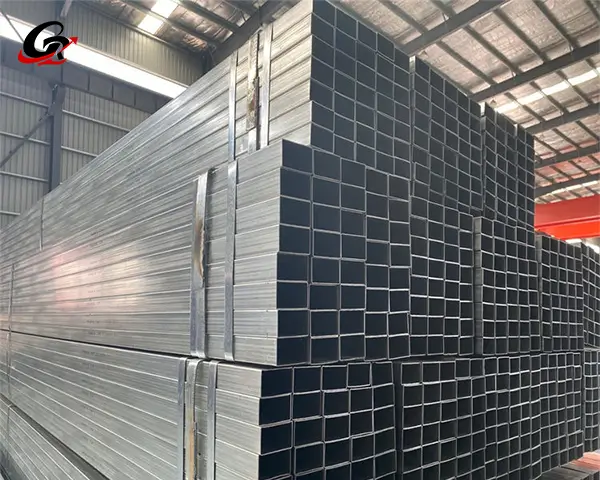
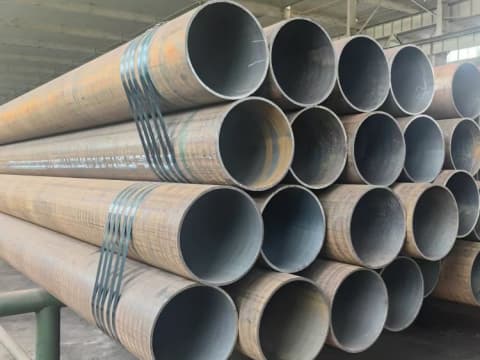
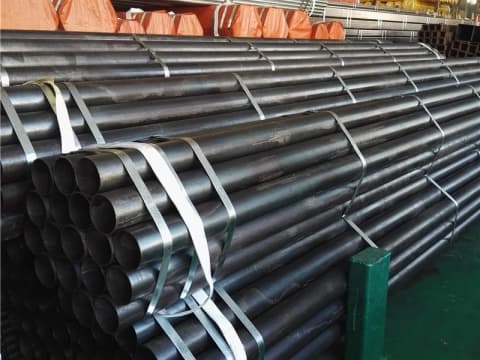
Pipa Baja ERW, nama lengkapnya Pipa Baja Las Resistansi Listrik, juga disebut pipa las resistansi sambungan lurus atau pipa las resistansi frekuensi tinggi. Saat ini, pipa ini merupakan pipa baja yang paling banyak digunakan dengan lasan memanjang lurus.
Jenis pipa dasar yang kami produksi adalah pipa ERW baja karbon. Kami juga dapat memproduksi lima seri utama pipa las: baja karbon, galvanis celup panas, dilapisi seng-aluminium-magnesium (ZAM) , baja tahan karat, dan paduan aluminium.
Fitur-fitur yang paling menonjol adalah: sambungan las yang lurus dan rata, hemat biaya, dan efisiensi produksi yang tinggi.
Karakteristik kinerja
1. Efisiensi produksi yang tinggi
Berbeda pipa mulusPipa ERW dapat diproduksi dengan cepat dan dalam volume besar. Prosesnya relatif sederhana dan harganya lebih rendah, menjadikannya pilihan yang banyak disukai.
2. Rentang diameter yang luas
Mesin ini dapat memproduksi pipa dengan diameter kecil hingga menengah, dengan kontrol ketebalan dinding yang lebih mudah, presisi yang lebih tinggi, dan kelurusan yang lebih baik.
3. Tidak ada logam pengisi dalam pengelasan
Proses ini tidak memerlukan kawat las atau fluks. Pipa dibentuk dengan menutup tepi strip baja gulungan terbuka melalui peleburan tepi, sehingga memastikan kemurnian las yang tinggi.
Untuk aplikasi dengan diameter kecil hingga menengah, pipa ERW adalah pilihan yang paling hemat biaya. Jika Anda membutuhkan diameter yang lebih besar, kami merekomendasikan LSAW atau SSAW (pipa las spiral).
Aplikasi utama
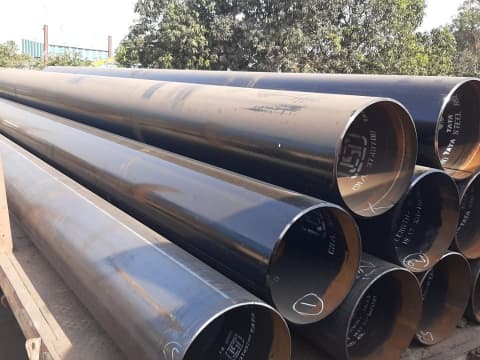
- Transmisi Minyak & Gas: Pipa cabang gas alam dan minyak mentah bertekanan sedang hingga rendah.
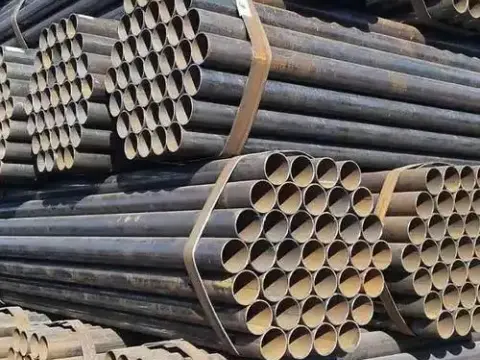
- Penyangga Struktural: Rangka pabrik, pipa rangka truk makanan, penyangga bangunan struktur baja.
- Cairan Bertekanan Rendah: Pasokan air sipil, pipa transmisi gas bertekanan.
- Manufaktur MekanikMesin pertanian, mesin pertambangan, rangka bangunan.
- Saluran ListrikSaluran pelindung kawat dan kabel, digunakan dengan siku dan fitting.
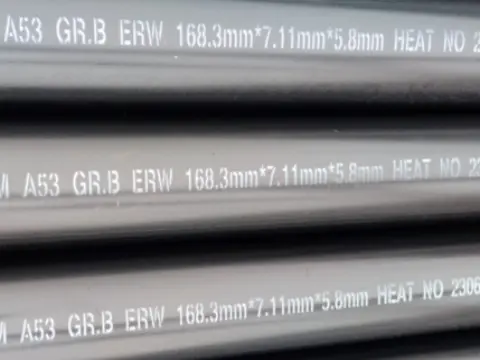
Proses Produksi dan Keunggulan Pengelasan
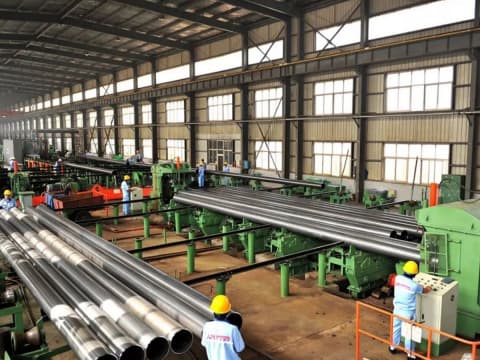
Pipa ERW Proses produksi
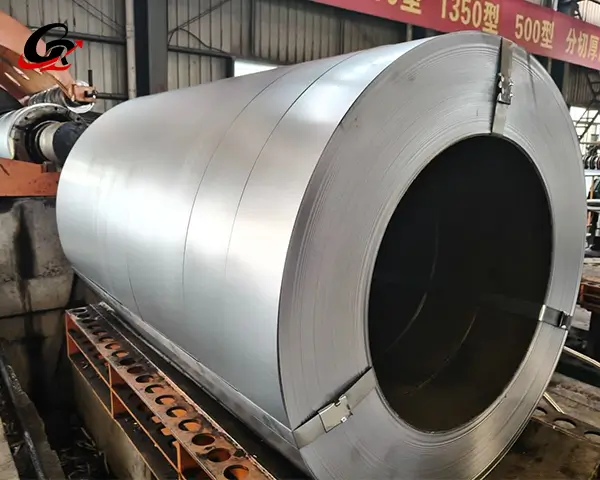
Gulungan baja canai panas dibuka, diratakan, dan dipotong menjadi strip-strip sempit. Strip sempit tersebut memasuki susunan rol pembentuk kontinu. Setelah 10 hingga 16 kali melewati rol , strip tersebut secara bertahap dibengkokkan pada suhu ruangan menjadi pipa bundar terbuka , membentuk lubang berbentuk "V" yang siap untuk dilas.
Proses inti: Pengelasan frekuensi tinggi. Pipa terbuka memasuki bagian pengelasan frekuensi tinggi, di mana arus frekuensi tinggi (100~500kHz) dengan cepat memanaskan tepi strip melalui efek kulit dan efek kedekatan . Rol penekan kemudian memberikan tekanan, menyebabkan tepi yang meleleh menyatu secara metalurgi dan membentuk sambungan las.
Perlakuan sambungan las dilakukan setelahnya. Perlakuan panas sambungan las merupakan langkah kunci dalam tahap ini. Proses ini masih dilakukan pada suhu tinggi, dan setelah tahap ini, pipa yang dilas memperoleh ketangguhan yang lebih besar.
Keunggulan Pengelasan
Faktor kekuatan las hingga 1.0
Hal ini memastikan bahwa kekuatan zona pengelasan memenuhi persyaratan untuk pipa bertekanan menengah hingga tinggi (4~12MPa), dengan hampir tidak ada perbedaan dari kekuatan logam dasar.
Flash internal yang dapat dikontrol
Proses ERW dilengkapi dengan perangkat penghilang sisa material (flash removal) internal. Untuk aplikasi transmisi fluida, dinding bagian dalam dapat mencapai permukaan yang halus seperti "tanpa sambungan".
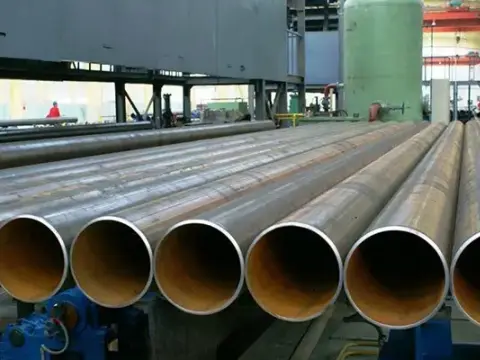
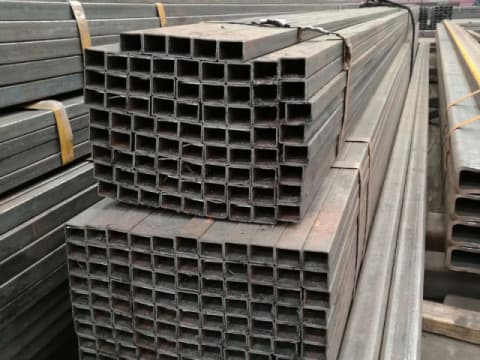
Rentang Spesifikasi Pipa ERW
| Parameter | Jarak |
|---|---|
| Diameter Luar (OD) | 21.3mm ~ 660mm (NPS 1/2″ ~ 24″) |
| Ketebalan Dinding (WT) | 1.0mm ~ 20mm (umumnya SCH10 ~ SCH80) |
| Panjang | Panjang tetap dari 5.8m / 6m / 11.8m / 12m, atau Panjang Acak Tunggal (SRL) ke Panjang Acak Ganda (DRL) |
Standar yang Berlaku dan Tingkat Material Umum
| Standar | Nilai Umum |
|---|---|
| API 5L | Grup B, X42, X46, X52, X56, X60, X65, X70 (PSL1 / PSL2) |
| ASTM A53 | Kelas A, Kelas B (Tipe E) |
| Bahan Baku A500/A513 | Pipa Struktural / Mekanis |
| EN 10219 / EN 10217 | S235, S275, S355JRH, S355J2H, dll. |
| GB / T 9711.1 | L175, L210, L245, L320, L360 ~ L555 |
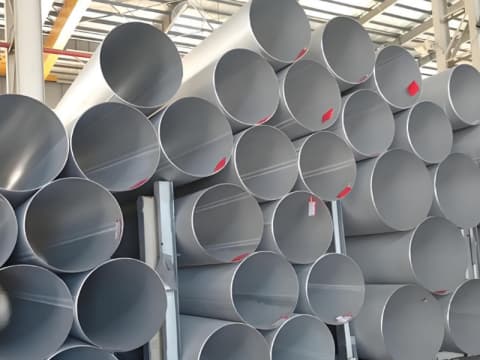
Bahan dasar pipa galvanis celup panas (GI) : DX51D+Z, DX52D+Z, DX53D+Z, SGCC.
Bahan dasar pipa berlapis seng-aluminium-magnesium ZAM : DX51D+ZM, DX52D+ZM, DX53D+ZM, S250GD+ZM, S350GD+ZM, S550GD+ZM.
Bahan dasar pipa paduan aluminium : 1100, 3003, 4343, 5052, 5083, 6061.
Pasokan dan Layanan Pendukung
Glory Steel mengkhususkan diri dalam semua spesifikasi pipa baja ERW, mencakup semua standar dan material yang tercantum di atas. Kami mendukung kustomisasi panjang, ketebalan dinding, galvanisasi celup panas, lapisan ZAM, dan perawatan lapisan anti-korosi.